


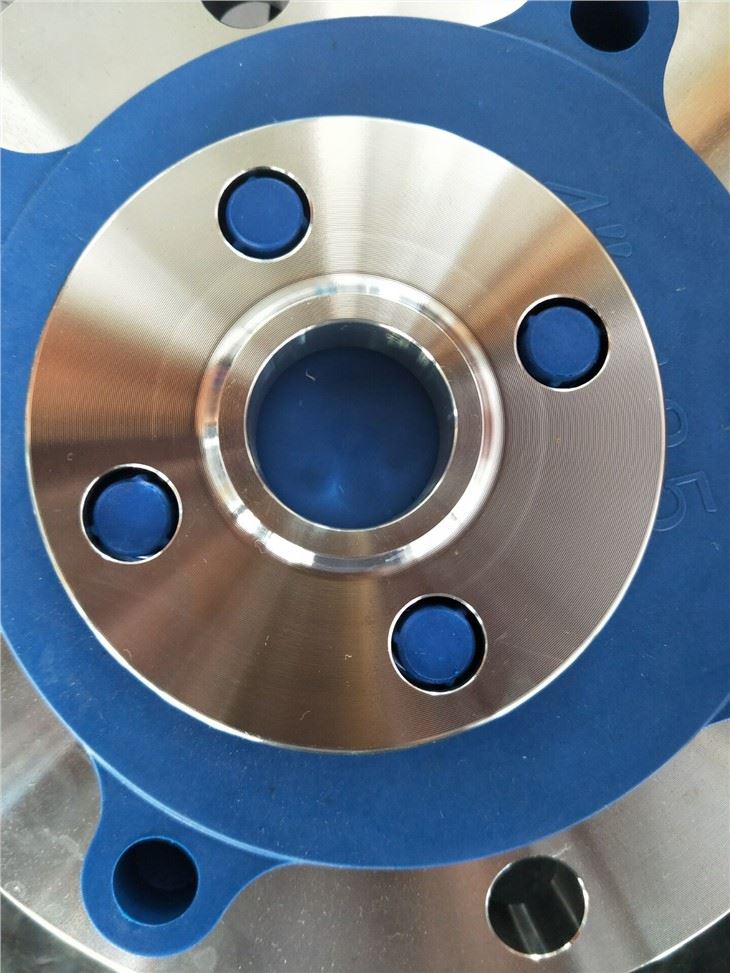

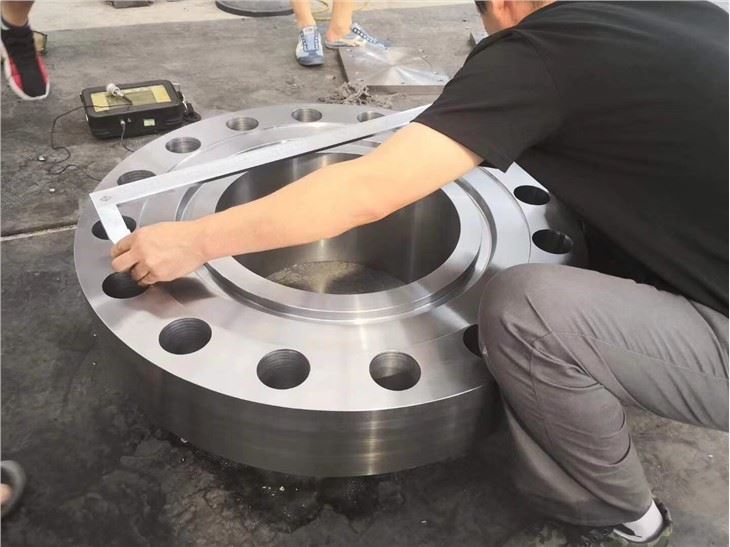
254 SMO-Flansch
UNS S31254 Duplex-Edelstahl-F44-Flansche
Spezifikationen ASTM A182 / ASME SA182
Abmessungen ANSI/ASME B16.5, B 16.47 Serie A und B, B16.48, BS4504, BS 10, EN-1092, DIN usw.
Standard-ANSI-Flansche, ASME-Flansche, BS-Flansche, DIN-Flansche, EN-Flansche usw.
Zhengzhou Huitong Pipeline Equipment Co., Ltd. ist einer der führenden Hersteller und Lieferanten von 254 SMO-Flanschen in China. Wir heißen Sie herzlich willkommen, unseren 254 SMO-Flansch zu kaufen. Unsere Fabrik akzeptiert auch kundenspezifische Bestellungen. Genießen Sie unseren wettbewerbsfähigen Preis und unseren exzellenten Service.
254 SMO Flansch Preis 2026|ASTM A182 F44 UNS S31254 Lieferant
Ein 254 SMO-Flansch ist ein geschmiedeter Rohrflansch aus UNS S31254, dem superaustenitischen Edelstahl mit 6 % Molybdän, spezifiziert als ASTM A182 Grade F44.Der Preis für 254 SMO-Flansche liegt im Jahr 2026 typischerweise zwischen 10 und 25 US-Dollar/kg.Es hat einen PREN von etwa 43, eine Mindeststreckgrenze von 300 MPa und eine maximale Dauerbetriebstemperatur von etwa 400 Grad. Da es vollständig austenitisch bleibt, ist es im Wesentlichen nicht magnetisch und weitaus toleranter beim Schweißen als Superduplex 2507, weshalb es die Flanschspezifikationen für Meerwasser, Entsalzung und Rauchgasentschwefelung dominiert, bei denen 316L und 904L bereits versagt haben.
Preis und Kosten für 254 SMO-Flansche 2026
| 254 SMO-Flanschtyp | Typische Größe | Richtpreis |
| SORF / SO-Flansch | 1/2–2 Zoll | 12–18 $/kg |
| WN RF-Flansch | 1/2–2 Zoll | 14–22 $/kg |
| Blindflansch | 1/2–2 Zoll | 13–20 $/kg |
| WN RTJ-Flansch | 1–4 Zoll | 16–25 $/kg |
| WN-Flansch | 5–12 Zoll | 15–23 $/kg |
| Blindflansch | 5–12 Zoll | 14–22 $/kg |
| Flansch mit großem Durchmesser | 14–24 Zoll | 16–28 $/kg |
| Spezieller RTJ-/Hochdruckflansch | Brauch | 20–$35+/kg |

Zu den typischen Flanschtypen gehören:
- Vorschweißflansch - WN / WNRF / WNRTJ
- Aufsteckflansch - SO / SORF
- Blindflansch - BLRF / BLRTJ
- Muffenschweißflansch - SW
- Gewindeflansch
- Überlappungsflansch
- Brillen-Blindflansch

Spezifikationen für F44-Flansche aus Edelstahl
- Spezifikationen ASTM A182 / ASME SA182
- Abmessungen ANSI/ASME B16.5, B 16.47 Serie A und B, B16.48, BS4504, BS 10, EN-1092, DIN usw.
- Standard-ANSI-Flansche, ASME-Flansche, BS-Flansche, DIN-Flansche, EN-Flansche usw.
- Größe 1/8" NB BIS 24" NB
- Klasse/Druck 150#, 300#, 600#, 900#, 1500#, 2500#, PN6, PN10, PN16, PN25, PN40, PN64 usw.
- Flanschflächentyp: flache Fläche (FF), erhabene Fläche (RF), Ringverbindung (RTJ)
- Güteklasse ASTM A182 Gr F44 UNS S31254
Chemische Eigenschaften des Flansches aus Legierung 254
| Grad | % | Ni | Cr | Mo | Cu | N | C | Mn | Si | P | S |
| SMO 254 | Min. | 17.5 | 19.5 | 6 | 0.5 | 0.18 | |||||
| Max. | 18.5 | 20.5 | 6.5 | 1 | 0.22 | 0.02 | 1 | 0.8 | 0.03 | 0.01 |
Die PREN-Berechnung ist Standard:PREN=%Cr + 3.3 × %Mo + 16 × %N. Bei einer typischen Hitze bei 20,0 Cr, 6,1 Mo und 0,20 N erhält man 20.0 + 20.1 + 3.2 =43.3. Outokumpu veröffentlicht 43 für die Note. Der A182-Mindestmolybdängehalt von 6,00 % garantiert, dass die Zahl bei magerer Hitze nicht zusammenbricht. Dies ist ein bedeutender Unterschied zu 904L, wo Molybdän zwischen 4,0 und 5,0 % liegen darf und im Wesentlichen überhaupt kein Stickstoff vorhanden ist.
Tabelle der mechanischen Festigkeit von SMO DIN 1.4547-Flanschen
| Dichte | Schmelzpunkt | Streckgrenze (0,2 % Offset) | Zugfestigkeit | Verlängerung |
| 8,0 g/cm3 | 1320-1390 Grad | 300 | 650 | 35 % |
254 Physikalische Eigenschaften von SMO
|
Dichte |
8,0 g/cm³ |
|
Elastizitätsmodul |
195 GPa |
|
Schubmodul |
75 GPa |
|
Poissonzahl |
0.30 |
|
Mittlerer Wärmeausdehnungskoeffizient: 20–100 Grad |
16.5 × 10⁻⁶ /K |
|
Wärmeleitfähigkeit |
14 W/m·K |
|
Spezifische Wärmekapazität |
500 J/kg·K |
|
Elektrischer Widerstand |
0.85 µΩ·m |
|
Schmelzbereich |
1320–1390 Grad |
|
Relative magnetische Permeabilität, geglüht |
ca. 1,01 |
Anmerkungen: DieWärmeausdehnung von 16,5 µm/m·Kist etwa 30 % höher als bei Kohlenstoffstahl und höher als bei Duplex. Bei einer langen Strecke eines 254-SMO-Rohrs, das in einen Krümmer aus Kohlenstoffstahl eingebunden ist, zeigt sich dieser Unterschied als Bewegung an den Flanschverbindungen und nicht als Materialfehler. Es ist mit einer normalen Flexibilitätsanalyse beherrschbar, aber es muss im Modell enthalten sein und darf nicht weggenommen werden.
Äquivalentes Material des Rohrflansches SMO UNS S31254
| STANDARD | UNS | WERKSTOFF NR. | AFNOR | DE | JIS | SIS | GOST |
| SMO 254 | S31254 | 1.4547 | Z1 CNDU 20.18.06Az | X1CrNiMoCuN20-18-7 | – | 2378 | – |
Maßtabelle des 254 SMO-Plattenflansches
| Standard | Klasse | Durchmesser | Lochkreisdurchmesser | Anzahl der Schrauben | Schraubengröße | Durchmesser des Bolzenlochs |
| AS4087 | PN14 | 95 | 67 | 4 | M12 | 14 |
| AS 2129 Flansch | Tabelle C | 95 | 67 | 4 | 13 | 14 |
| Tabelle D | 95 | 67 | 4 | 13 | 14 | |
| Tabelle E | 95 | 67 | 4 | 13 | 14 | |
| Tabelle F | 95 | 67 | 4 | 13 | 14 | |
| Tabelle H | 114 | 83 | 4 | 16 | 17 | |
| Tabelle J | 114 | 83 | 4 | 16 | 17 | |
| ANSI B16.5 | ANSI 150 | 89 | 60 | 4 | 13 | 16 |
| ANSI 300 | 95 | 67 | 4 | 13 | 16 | |
| ANSI 600 | 95 | 67 | 4 | 13 | 16 | |
| ANSI 900 | 121 | 83 | 4 | 19 | 22 | |
| ANSI 1500 | 121 | 83 | 4 | 19 | 22 | |
| ISO 7005 (DIN) Flansch | PN6 | 80 | 55 | 4 | M10 | 11 |
| PN10 | 95 | 65 | 4 | M12 | 14 | |
| PN16 | 95 | 65 | 4 | M12 | 14 | |
| PN20 | 90 | 60.5 | 4 | M14 | 16 | |
| PN25 | 95 | 65 | 4 | M12 | 14 | |
| PN40 | 95 | 65 | 4 | M12 | 14 |
Für weitere Dimensionsinformationen klicken Sie bitteASME B16.5.
Korrosionsbeständigkeit
Spaltkorrosion ist die Grenze, auf die es bei einem Flansch tatsächlich ankommt
Ein Flansch ist konstruktionsbedingt ein Spalt. Sie verfügen über eine zwischen zwei Flächen komprimierte Dichtung, eine Ringverbindungsnut, Bolzengewinde und den ringförmigen Spalt hinter der Nabe, in dem sich Ablagerungen sammeln. Spaltkorrosion beginnt bei einer niedrigeren Temperatur als Lochfraß an offener Oberfläche, da die stagnierende Geometrie verhindert, dass Sauerstoff den Film repassiviert.
Für 254 SMO beträgt die kritische Spaltkorrosionstemperatur, gemessen in Eisenchlorid gemäß ASTM G48, etwa 48 Grad – etwa 30 Grad unter der Lochfraßtemperatur im gleichen Test. Vergleichen Sie das mit 904L bei etwa 19 Grad und 316L unter 15 Grad.

Isokorosionsdiagramm 0,1 mm/Jahr (4 MPy) in natürlich belüfteter Schwefelsäure mit 2000 ppm Chloridionen.
Quelle: Alleima® 254 SMO
Spannungsrisskorrosion
Chlorid-SCC ist der Versagensmodus, der 304 und 316 im heißen Chloridbetrieb ausschaltet, und ist der Grund dafür, dass es austenitische Qualitäten mit hohem Nickelgehalt gibt. . 254 SMOs 18 % Nickel plus Molybdän verleihen ihm eine starke Beständigkeit. Im Standard-Schnelltest – Kochen von 25 % NaCl bei pH 1,5 mit U-Bogen-Proben unter maximaler Restspannung – sind die für die Familie gemeldeten Ergebnisse konsistent: 316 versagt deutlich vor 1000 Stunden durch Lochfraßrisse, 904L überlebt 1000 Stunden ohne Rissbildung, zeigt aber Spaltangriffe, und 254 SMO übersteht 1000 Stunden ohne sichtbaren Angriff.
Säuren: wobei 254 SMO die falsche Antwort ist
Dies ist der Teil, den Lieferanten in der Broschüre weglassen.. 254 SMO ist eine Chloridlegierung. Es handelt sich nicht um eine universelle Säurelegierung, und ihr Kupferzusatz von 0,5–1,0 % wirkt ihr in stark oxidierenden Säuren wie heißer konzentrierter Salpetersäure aktiv entgegen.
Temperaturgrenzen
Duplex stirbt bei 316 Grad . 254 SMO behält seine Bewertung bei 399 Grad.
254 SMO in der Schmiedeform F44 ist in ASME B16.5 Materialgruppe 2.8 klassifiziert. Dies gilt auch für F51 und F60 (2205 Duplex), F53 (2507 Superduplex) und F55 (2507 mit Wolfram). Sie alle haben eine gemeinsame Druck-Temperatur-Bewertungstabelle.
Lesen Sie nun die Fußnoten. In Tabelle 2-2.8 tragen die Duplexbezeichnungen F51, F53 und F55 den Hinweis (1), der lautet: Dieser Stahl kann nach der Verwendung bei mäßig erhöhten Temperaturen spröde werden und darf nicht über 600 Grad F verwendet werden. Mit anderen Worten: Der Code schneidet Duplex bei 316 Grad ab.
Die 6Mo-Bezeichnung – A182 F44, A351 CK3MCuN, A240 S31254 - trägt keinen solchen Hinweis. Die Tabelle gibt die Werte bis 750 Grad Fahrenheit an.
Daher haben zwei Materialien derselben Gruppe mit identischen Druckwerten bei jeder Temperatur in der Tabelle unterschiedliche zulässige Temperaturbereiche.
ASME B16.5 Druckwerte für Gruppe 2.8
| Temperaturgrad F | Temp-Grad | Klasse 150 | Klasse 300 | Klasse 600 | Klasse 900 | Klasse 1500 | Klasse 2500 |
| 100 | 38 | 290 | 750 | 1500 | 2250 | 3750 | 6250 |
| 200 | 93 | 260 | 745 | 1490 | 2230 | 3720 | 6200 |
| 300 | 149 | 230 | 665 | 1335 | 2000 | 3335 | 5560 |
| 400 | 204 | 200 | 615 | 1230 | 1845 | 3070 | 5120 |
| 500 | 260 | 170 | 580 | 1160 | 1740 | 2905 | 4840 |
| 600 | 316 | 140 | 555 | 1115 | 1670 | 2785 | 4640 |
| 650 | 343 | 125 | 545 | 1095 | 1640 | 2735 | 4560 |
| 700 | 371 | 110 | 540 | 1085 | 1625 | 2710 | 4520 |
| 750 | 399 | 95 | 530 | 1065 | 1595 | 2660 | 4430 |
Werte in psig. Quelle: ASME B16.5 Tabelle 2-2.8.
254 SMO vs. 316L, 904L, 2205, 2507 und C-276
| Grad | UNS | Ausbeute 0,2 % (MPa) | Zugfestigkeit (MPa) | PREN | CPT, ASTM G48 (6 % FeCl₃) | CCT, ASTM G48 | Maximale Betriebstemperatur | Familie | Relative Kosten |
| 316L | S31603 | 170–200 | 485–515 | 24–25 | unter 20 Grad | unter 15 Grad | 400 Grad | Austenitisch | 1.0× |
| 904L | N08904 | 220–240 | 490–520 | 34–35 | etwa 40 Grad | etwa 19 Grad | 400 Grad | Superaustenitisch | 2.8× |
| Duplex 2205 | S32205 | 450–500 | 620–700 | 34–35 | 45–50 Grad | 25–35 Grad | 300 Grad | Duplex | 1.6× |
| Superduplex 2507 | S32750 | 550 | 800 | 42–43 | 80–90 Grad | 55–65 Grad | 250–300 Grad | Super-Duplex | 2.5× |
| 254 SMO (F44) | S31254 | 300–320 | 650–690 | 43 | 50–60 Grad | etwa 48 Grad | 400 Grad | Superaustenitisch | 4.5× |
| AL-6XN | N08367 | 300–310 | 690 | 45–46 | 60–70 Grad | 45–55 Grad | 400 Grad | Superaustenitisch | 4.0× |
| Hastelloy C-276 | N10276 | 355 | 790 | nicht anwendbar | über 100 Grad | über 100 Grad | 675 Grad | Nickellegierung | 12× |
Drei Dinge in dieser Tabelle verdienen Ihre Aufmerksamkeit.
- 254 SMO und2507habe den gleichen PREN.Beide landen bei 43. Das ist kein Zufall, sondern eine Konstruktionsabsicht: Die austenitischen 6Mo-Sorten wurden entwickelt, um eine Super-Duplex-Lochfraßbeständigkeit zu erreichen und gleichzeitig eine austenitische Struktur beizubehalten. Wenn Ihnen jemand sagt, dass 254 SMO „korrosionsbeständiger als Superduplex“ sei, liegt er falsch. Es ist *gleichermaßen korrosionsbeständig gegenüber Chloriden und mechanisch *viel schwächer*.
- In der CPT-Kolumne wird eine ehrliche Beschaffung schwierig.Verschiedene Lieferanten bieten Ihnen 48 Grad, 60 Grad, 75 Grad oder 95 Grad für die gleiche Sorte an. Alle diese Zahlen sind in der veröffentlichten Literatur enthalten. Sie stammen aus verschiedenen Tests.
- Der Kostenmultiplikator von 4,5× gegenüber 316L ist real.Sie kaufen Molybdän und Nickel. Bei 6,1 % Mo und 18 % Ni führt kein Weg daran vorbei.
Schweißen und Fertigung
Wie vermeidet man Schweißfehler?
Zusatzmetall.Keine Spachtelmasse mit passender Zusammensetzung verwenden. Dies ist der wichtigste Satz in diesem Abschnitt. Verwenden Sie einen überlegierten Füllstoff auf Nickelbasis: ERNiCrMo-3 (Alloy 625) für GTAW und GMAW oder ENiCrMo-3 / ENiCrMo-12 für SMAW. Der Grund ist die Segregation. Während der Erstarrung verteilt sich Molybdän in der letzten Flüssigkeit, die gefriert, und das resultierende Schweißgut kann einen effektiven PREN-Wert fünf bis acht Punkte unter dem Grundwerkstoff aufweisen. Wenn Sie 254 SMO mit einem passenden 254 SMO-Füllstoff verschweißen, wird die Schweißnaht zum am wenigsten korrosionsbeständigen Teil des Systems. Das ist ein Servicefehler, der genau in der Umgebung auftreten kann, für die Sie die Legierung gekauft haben.

Wärmeeintrag und Zwischenlagentemperatur.Halten Sie die Wärmezufuhr unter 1,5 kJ/mm und die Zwischenlagentemperatur unter 100 Grad. Verwenden Sie Stringer-Perlen, keine breiten Gewebe. Kein Vorheizen. 254 SMO hat eine geringe Wärmeleitfähigkeit, sodass sich die Wärme in der Verbindung ansammelt und zwischen den Durchgängen nicht abgeführt wird.
Wärmebehandlung nach dem Schweißen.Nicht erforderlich.
Reinigung nach dem Schweißen. Dieser wird übersprungen und sollte nicht sein.
Bearbeitung
254 SMO ist schwer zu bearbeiten, und der Grund ist eher metallurgischer als eine Frage der Technik: Die Legierung hat eine sehr hohe Kaltverfestigungsrate und der Schwefelgehalt wird bewusst auf maximal 0,010 % gehalten, oft praktisch nahe Null.
Das praktische Rezept der Mühlen: starre Werkzeuge, scharfe Kanten, positive Spanwinkel, langsamere Oberflächengeschwindigkeiten als 316L, hohe Vorschübe, um unter die kaltverfestigte Schicht zu gelangen, und großzügige Kühlmittelzufuhr.
Schmieden und Wärmebehandlung
Der Warmarbeitsbereich liegt bei etwa 982–1149 Grad. Eine Überschreitung dieses Bereichs führt zu Ablagerungen und beeinträchtigt die Verarbeitbarkeit. Nach dem Schmieden muss das Bauteil bei 1150–1200 Grad lösungsgeglüht und mit Wasser abgeschreckt werden – schnelles Abschrecken, keine Luftkühlung, damit Karbide und intermetallische Phasen in Lösung bleiben.

Echte Industrieanwendungen
Meerwasser-Umkehrosmose-Entsalzung
Hochdruck-RO-Pumpenentladung, Sole-Rezirkulation und Verrohrung der Energierückgewinnungseinheit. Dies ist der stärkste Fall für 254 SMO. Die Umgebung ist warm, sauerstoffhaltig, chloridreich und an den Flanschen oft stagnierend. Super-Duplex ist billiger und stärker, aber RO-Kufen sind voll von Verbindungen mit kleinen Bohrungen und engen Radien, und die Duplex-Schweißnähte, die fehlschlagen, sind normalerweise diejenigen, für die ein Hersteller kein geeignetes Verfahren finden konnte. Ein Bediener einer Umkehrosmoseanlage im Nahen Osten erzählte mir, dass sie als Standard für den Hochdruckflanschsatz 254 SMO verwendet haben, um die Entstehung von Lochlecks bei Duplexschweißnähten zu verhindern. Die Prämie betrug etwa 40 % für die Flansche und eine wiederkehrende Wartungslinie entfiel.
Rauchgasentschwefelungswäscher
Die Absorberumgebung ist eine heiße, saure, mit Chlorid beladene Aufschlämmung, und es handelt sich um die klassische Anwendung, bei der sowohl 316L als auch 2205 versagen. . 254 SMO übernimmt die Kalkstein-Gips-Aufschlämmungsseite und den Nassstapel. Wenn der Chloridgehalt extrem hoch und der pH-Wert niedrig ist, greift die Industrie auf Nickellegierungen um, und der Kostenunterschied beträgt den Faktor drei.

Standards:
- ASME B16.5: Rohrflansche und Flanschanschlüsse (NPS 1/2 bis NPS 24)
- ASME B16.47: Stahlflansche mit großem Durchmesser (NPS 26 bis NPS 60, Serie A und B)
- MSS SP-44 / EN 1092-1 / DIN-Normen
FAQ:
F: Was ist ein 254 SMO-Flansch?
A: Es handelt sich um einen geschmiedeten Rohrflansch aus UNS S31254, einem superaustenitischen Edelstahl mit etwa 20 % Chrom, 18 % Nickel, 6 % Molybdän und 0,20 % Stickstoff. Die Schmiedespezifikation ist ASTM A182 Grade F44. Es wird in Meerwasser-, Entsalzungs- und Chloridprozessen eingesetzt, bei denen 316L und 904L zu schnell korrodieren, und sein PREN von etwa 43 bringt es in Bezug auf die Lochfraßbeständigkeit auf Augenhöhe mit Super Duplex 2507.
F: Ist 254 SMO dasselbe wie UNS S31254 und A182 F44?
A: Chemisch gesehen ja, aber die Bezeichnungen dienen unterschiedlichen Zwecken. UNS S31254 ist die einheitliche Nummerierungssystemkennung. ASTM A182 F44 ist die Güteklasse für geschmiedete Flansche und Armaturen. . 254 SMO ist Outokumpu's Warenzeichen für die gleiche Legierung. Wenn Sie A182 F44 bestellen, sollte S31254 jedes qualifizierten Herstellers akzeptabel sein, es sei denn, Ihre Spezifikation nennt die Marke.
F: 254 SMO oder 904L für einen Seewasserflansch?
A: 254 SMO, es sei denn, Ihre Flüssigkeit besteht überwiegend aus verdünnter Schwefelsäure und nicht aus Chloriden.. 254 SMO hat einen PREN von etwa 43 gegenüber 34–35 für 904L und eine kritische Spaltkorrosionstemperatur von etwa 48 Grad gegenüber etwa 19 Grad für 904L. In warmem Meerwasser ist der Unterschied der Unterschied zwischen einer Nutzungsdauer und einem Reparaturauftrag.. 904L gewinnt beim Preis und bei der reduzierenden Säureleistung.
F: 254 SMO oder Super Duplex 2507 für einen Flansch?
A: Für den Flansch selbst ist die Druckstufe identisch, da beide der ASME B16.5 Gruppe 2.8 entsprechen. Wählen Sie 2507, wenn Sie niedrigere Kosten und eine hohe Festigkeit der Rohrwandstärke wünschen und einen Schweißer haben, der die Duplex-Phasenbalance halten kann. Wählen Sie 254 SMO, wenn die Temperatur 316 Grad übersteigt, wenn die Verbindung nicht magnetisch ist, wenn die Fertigungsgeometrie schwierig ist oder wenn eine Kundennorm Duplex verbietet. Oberhalb von 316 Grad eliminiert die Code-Fußnote 2507 vollständig.
F: Welche Druckstufe hat ein 254 SMO-Flansch?
A: Es kommt auf die Klasse an, nicht auf den Stoff. Da es sich um ein Material der Gruppe 2.8 gemäß ASME B16.5 handelt, ist ein SMO-Flansch der Klasse 150 254 für 290 psig bei 38 Grad ausgelegt, ein Flansch der Klasse 300 für 750 psig und ein Flansch der Klasse 600 für 1500 psig. Die Nennwerte sinken mit der Temperatur, bis hin zu 95 psig für Klasse 150 bei 399 Grad. Die Bewertung ist identisch mit jedem Duplex-Flansch derselben Klasse und Größe.
F: Was ist die maximale Temperatur für einen 254 SMO-Flansch?
A: ASME B16.5 veröffentlicht Bewertungen für Materialien der Gruppe 2.8 bis zu 750 Grad F (399 Grad), und 254 SMO behält seine Bewertung über den gesamten Bereich bei. Im Dauerbetrieb liegt die praktische Obergrenze bei etwa 400 Grad, oberhalb dieser Grenze beginnen sich intermetallische Phasen auszuscheiden und die Zähigkeit und Korrosionsbeständigkeit zu verringern. Es handelt sich hierbei um eine Nasskorrosionslegierung, nicht um eine Hochtemperaturlegierung.
F: Warum geben Lieferanten unterschiedliche CPT-Werte für 254 SMO an?
A: Weil sie verschiedene Tests zitieren. Eine elektrochemische Messung in 3 % NaCl bei 600 mV gegenüber SCE ergibt etwa 95 Grad für 254 SMO. ASTM G48 in 6 % Eisenchlorid ergibt für die gleiche Legierung etwa 50–60 Grad. Beides ist legitim; Sie messen verschiedene Dinge. Eine Spezifikation mit der Aufschrift „CPT größer oder gleich 90 Grad“ ohne Angabe der Methode und des Mediums kann in keiner Weise erzwungen werden.
F: Was ist die kritische Spaltkorrosionstemperatur von 254 SMO?
A: Etwa 48 Grad in Eisenchlorid gemäß ASTM G48, gegenüber etwa 19 Grad für 904L und unter 15 Grad für 316L. Dies ist die Zahl, die die Flanschwartung bestimmt, da eine Flanschverbindung konstruktionsbedingt ein Spalt ist – Dichtungskontakt, Ringverbindungsnut, Bolzengewinde und der Ablagerungsspalt hinter der Nabe sorgen alle für eine stagnierende Geometrie.
F: Kann ich einen 254 SMO-Flansch an ein 316L-Rohr schweißen?
A: Ja, mit einem Füllstoff auf Nickelbasis wie ERNiCrMo-3 und einem qualifizierten Verfahren. Bei richtigem Zusatzwerkstoff stellt die Verbindung keine Schwachstelle dar, da das überlegierte Schweißgut eine höhere Korrosionsbeständigkeit aufweist als beide Grundwerkstoffe. Denken Sie jedoch vorher darüber nach, ob Sie in einer Chloridumgebung ein galvanisches Paar erzeugen.
F: Welches Schweißzusatzmetall sollte zum Schweißen von 254 SMO verwendet werden?
A: ERNiCrMo-3 (Legierung 625) für GTAW und GMAW oder ENiCrMo-3 / ENiCrMo-12 für SMAW. Keine Spachtelmasse mit passender Zusammensetzung verwenden. Durch die Segregation von Molybdän während der Erstarrung kann ein passendes Schweißgut mit einem wirksamen PREN fünf bis acht Punkte unter dem Grundmetall zurückbleiben, wodurch die Schweißnaht zum am wenigsten korrosionsbeständigen Teil des Systems wird.
F: Benötigt 254 SMO eine Wärmebehandlung nach dem Schweißen?
A: Nein, unter normalen Umständen. Der Kohlenstoffgehalt beträgt maximal 0,020 %, wodurch das Risiko einer Sensibilisierung ausgeschlossen ist, und die Legierung besteht die ASTM A262 Practice E auch nach einer Sensibilisierung bei 600–1000 Grad. Das Lösungsglühen nach dem Schweißen ist Verbindungen vorbehalten, bei denen eine starke Kaltumformung stattgefunden hat oder bei denen der Betrieb das Risiko einer Verformung rechtfertigt.
F: Ist 254 SMO magnetisch?
A: Im lösungsgeglühten Zustand ist es im Wesentlichen nicht magnetisch, mit einer relativen Permeabilität von etwa 1,01. Durch die Kaltbearbeitung wird die Permeabilität etwas erhöht, aber nicht annähernd auf das Niveau einer Duplex- oder Ferrit-Sorte. Dies ist neben der Schweißbarkeit einer der beiden Hauptgründe für die Wahl gegenüber 2507.
F: Kann 254 SMO im sauren Dienst gemäß NACE MR0175 verwendet werden?
A: Ja, innerhalb der Grenzen von ISO 15156-3 für austenitische Edelstähle, die Härte und Kaltverformung einschränken. Ein lösungsgeglühter geschmiedeter Flansch erfüllt normalerweise diese Grenzwerte, aber bestätigen Sie die Härte im Materialtestbericht, anstatt sie anzunehmen. Kaltverformte Bauteile bedürfen einer gesonderten Bewertung.
F: Benötigt ein 254 SMO-Flansch eine NORSOK M-650-Zertifizierung?
A: Das hängt vom Projekt ab. Offshore-Öl- und Gasprojekte im norwegischen Sektor und viele internationale Projekte, die der NORSOK-Praxis folgen, erfordern, dass der Hersteller über einen M-650-Qualifikationstestnachweis für S31254-Schmiedeteile verfügt. Die Zahl der qualifizierten Hersteller ist gering und Lieferzeiten von 12–16 Wochen sind normal. Für die meisten Nicht-Offshore-Arbeiten ist die Fertigung nach dem Standard ISO 9001 akzeptabel.
F: Wie überprüfe ich, ob ein 254 SMO-Flansch echt ist?
A: Fordern Sie bei Erhalt eine 100 % positive Materialidentifizierung und vergleichen Sie die auf dem Flansch eingestanzte Schmelzennummer mit dem Materialprüfbericht. Denken Sie daran, dass eine Hand-RFA Molybdän bestätigt, Kohlenstoff oder Stickstoff jedoch nicht messen kann. Da Stickstoff das 16-fache seines Gewichts zu PREN beiträgt, kann ein Flansch die RFA bei 6 % Mo bestehen und dennoch unter PREN 43 fallen, wenn der Stickstoff niedrig ist.
F: Wie viel kostet ein 254 SMO-Flansch?
A: Der Richtpreis für 2026 für fertig geschmiedete Flansche, FOB Asia, beträgt 14–20 USD pro Kilogramm, gegenüber 4,30–6,10 USD für F316L und 9,30–12,50 USD für F53 Super Duplex. Das Sortiment spiegelt Größe, Druckklasse, Menge, Zertifizierungsumfang und die vorherrschenden Nickel- und Molybdänzuschläge wider. Fordern Sie ein aktuelles Angebot für eine bestimmte Zeichnung an, anstatt Ihr Budget auf Basis einer Kilozahl zu kalkulieren.
F: Ist 254 SMO für Salzsäure geeignet?
A: Nur bei geringer Konzentration und mäßiger Temperatur. Es ist deutlich besser als 316L, aber keine Lösung für den HCl-Einsatz. Molybdän hilft bei der Reduzierung von Säuren, aber 254 SMO ist eine Legierung auf Eisenbasis mit 20 % Chrom und wird von Salzsäure angegriffen. Für einen sinnvollen Einsatz von HCl, feuchtem Chlor oder Hypochlorit bei Temperatur verwenden Sie Hastelloy C-276.
F: Kann 254 SMO leicht bearbeitet werden?
A: Nein. Es weist eine sehr hohe Kaltverfestigungsrate und einen Schwefelgehalt von maximal 0,010 % auf, auf den sich Automatensorten verlassen. Rechnen Sie mit geringeren Oberflächengeschwindigkeiten als bei 316L, verwenden Sie starre Werkzeuge mit positiven Spanwinkeln und nehmen Sie eine Standzeit von etwa 40–60 % gegenüber 316L in Kauf. Budget für die Bearbeitungszeit; es ist ein echter Teil der Flanschkosten.
F: Welche Größen und Klassen sind verfügbar?
A: Die Standardverfügbarkeit reicht von NPS 1/2 bis NPS 24 bis ASME B16.5 in den Klassen 150 bis 2500, in den Konfigurationen Schweißhals, Aufsteck-, Blind-, Muffenschweiß-, Gewinde-, Überlappungs-, langer Schweißhals-, Düsen- und Brillenblindkonfiguration. Über NPS 24 wird die Maßnorm auf ASME B16.47 Serie A oder B umgestellt. Größen über NPS 26 werden in der Regel auf Bestellung mit längeren Lieferzeiten gefertigt.
F: Ist 254 SMO besser als 2507?
A: Nicht besser, anders. Sie haben den gleichen PREN-Wert von etwa 43, sodass die Lochfraßbeständigkeit in Chloriden vergleichbar ist. . 2507 hat eine etwa 80 % höhere Streckgrenze und kostet etwa 40 % weniger. . 254 SMO ist nicht magnetisch, leichter zu schweißen, zäher bei niedrigen Temperaturen und bis 399 Grad zulässig, während 2507 laut Code-Fußnote auf 316 Grad begrenzt ist. Wählen Sie basierend darauf aus, welche dieser Attribute Ihr Dienst tatsächlich benötigt.
Über Zhengzhou Huitong Pipeline Equipment Co., LTD.
HT PIPE ist ein bekannter Händler und Exporteur. Wir sind ein Lieferant von Edelstahl-/Kohlenstoff-/Nickellegierungsmaterialien mit 15+ Exporterfahrung. Wir liefern nicht nur Rohre, Platten, Rundstäbe, sondern auch Rohrverbindungen, Flansche usw. Kontaktieren Sie uns für weitere Informationen und Preise kostenlos.

✅ ISO 9001:2015
✅ MTC 10204 3.1 3.2
✅100 % PMI (Positive Materialidentifikation)
✅Ultraschallprüfung (gemäß ASME VIII)
✅Inspektion durch Dritte (SGS/BV/DNV/LR)
✅NACE MR0175 / ISO 15156
Autor: Chloe Pu
5+ Jahre Berufserfahrung in der Metallindustrie aus Edelstahl, Nickellegierungen und Kohlenstoffstahl
Letzte Aktualisierung: 21. September 2026 (Pekinger Zeit)
Beliebte label: 254 SMO-Flansch, China, Hersteller, Fabrik, Preis, angepasst


Anfrage senden
