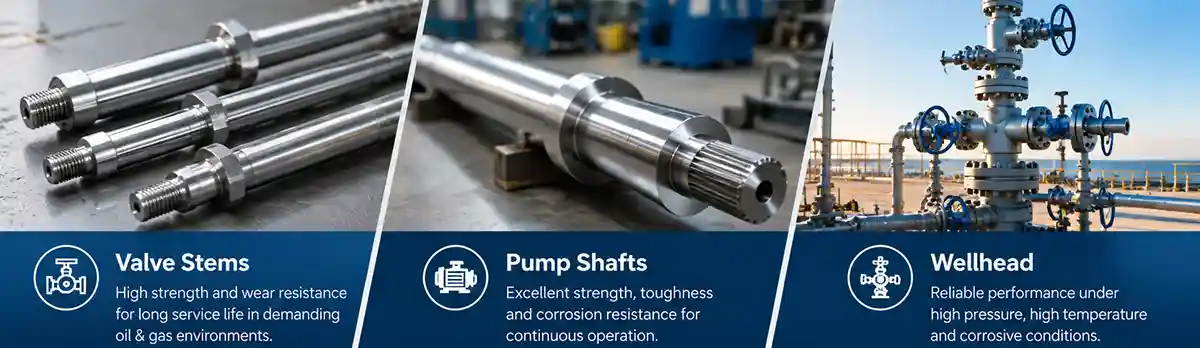
17-4PH für Öl und Gas: Ventilschäfte, Pumpenwellen und Bohrlochkopf
Oct 27, 2026
17-4PH Edelstahl für Öl und Gas 2026|Preis, Spezifikationen und Lieferant
17-4PH (UNS S17400) verdient seinen Platz in der Öl- und Gasbranche, weil es ungefähr liefertdreimal so hohe Streckgrenze wie 316L zu einem Bruchteil der Kosten einer Nickellegierung. Für Ventilschäfte, Pumpenwellen und Bohrlochkopfverkleidungen ist das der gesamte Geschäftsfall.
Eine Regel hat Vorrang vor jeder anderen Entscheidung in dieser Klasse:Im H₂S-Betrieb (sauer) muss 17-4PH im H1150D-Zustand (doppelt gealtert) mit weniger als oder gleich 33 HRC gemäß NACE MR0175 / ISO 15156-3 geliefert werden. H900, H1025 und H1075 werden disqualifiziert.Ein Stamm mit der Angabe „17-4PH“ ohne Bedingung ist eine Nichtkonformität, die darauf wartet, einzutreten.
Zwei schwer zu merkende Grenzen:
- Verwenden Sie 17-4PH nicht für Offshore-Ventilschäfte, die der Meeresatmosphäre ausgesetzt sind- Äußere Rissbildung durch Chlorid-Spannungskorrosion ist eine echte Fehlerursache, die durch den Lack nicht behoben werden kann. Gehen Sie zu 2507 Duplex, 6Mo oder einer Nickellegierung.
- Das Servicefenster beträgt ungefähr −40 Grad bis +315 Grad.Gehen Sie darüber hinaus zuInconel 718.
Kaufen Sie es als BarASTM A564 / ASME SA-564(oder Schmiedeteile dazuASTM A705 / SA-705), im Alter vonH1150D, mit einemEN 10204 3.2 MTRUnd100 % Härtenachweisauf jeder Sour-Service-Bestellung.
Warum 17-4PH und wo passt es eigentlich?
17-4PH ist ein martensitischer ausscheidungshärtender Edelstahl – etwa 17 % Cr, 4 % Ni, 4 % Cu, mit Zusatz von Nb/Ta. Sie lassen es bei niedriger Temperatur (480–621 Grad) altern, um Festigkeit zu erreichen, und die Festigkeit kommtohnedas spröde, schwer zu schweißende Verhalten von herkömmlichem martensitischem Edelstahl 13Cr (410).
In der Öl- und Gasindustrie zahlt sich diese Kombination bei Teilen aus, die Druck halten, Erosion widerstehen und produzierten Flüssigkeiten standhalten müssen, die nicht aggressiv sauer sind:
|
Komponentenklasse |
Typische Teile |
Warum 17-4PH |
|
Ventile |
Stiele, Kugeln, Sitze, Tore, Besatz |
Festigkeit + Verschleißfestigkeit; ferromagnetisch, sodass MPI funktioniert |
|
Pumps |
Wellen, Kolben, Hülsen |
Hohe Ermüdungsfestigkeit, behält seine Abmessungen auch nach Alterung bei |
|
Bohrlochkopf / Weihnachtsbaum |
Kleiderbügel, Dorne, Hauben, Naben, Adapter |
Stärke bei moderaten Kosten im Vergleich zu Inconel |
|
Im Bohrloch |
Dorne, Subs, Testwerkzeuge, BOP-Komponenten |
SCC-Resistenz in H1150D; gute Zähigkeit |
|
Befestigungselemente |
Stehbolzen, Verschraubung (nicht B7-Ersatz, sofern zulässig) |
Hohes Verhältnis von Festigkeit zu Größe |
Es ist der kostengünstige Mittelweg: fester als jeder austenitische Edelstahl, billiger als Inconel 718 oder 925 und weitaus besser herstellbar als 410.
17 4PH-Standards (ASTM / ASME / API / NACE / ISO)
Geben Sie bei jeder Bestellung den Standard und die Revision an. Die Mindesteigenschaften und die Prüfhäufigkeit unterscheiden sich erheblich zwischen den kommerziellen ASTM-Qualitäten und den strengeren AMS-Luft- und Raumfahrtspezifikationen – bei gleichen Nennbedingungen.
|
Produktform / Branche |
Primärstandard |
Notizen |
|
ASTM A564 / A564M (Typ 630) |
Definiert die Mindestwerte für Bedingung A und H900–H1150 |
|
|
ASTM A693 |
Parallele Eigenschaftstabellen für flache Produkte |
|
|
ASTM A705 / A705M |
Bohrlochkopfnaben, Aufhänger, Dorne |
|
|
Castings |
ASTM A747 (CB7Cu-1 / CB7Cu-2) |
Äquivalente Besetzung, ähnliche Alterungsreaktion |
|
ASME-Äquivalente |
SA-564, SA-693, SA-705 |
Für Druckgeräte mit Codestempel |
|
Stangen/Schmiedeteile für die Luft- und Raumfahrt |
AMS 5643/5622 |
Engere Chemie + Chargenkontrolle |
|
Qualifikation für den Sauerdienst |
NACE MR0175 / ISO 15156-3 |
Härteobergrenze nach Zustand |
|
Vorgeschaltete Ausrüstung (allgemein) |
NACE MR0103 / ISO 17945 |
Ergänzt MR0175 |
|
Bohrlochkopf und Weihnachtsbaum |
API 6A |
Material + PR-Bewertungsrahmen |
|
Rohrleitungsventile |
API 6D |
Ventilspezifikation |
|
Gewindeverbindungen |
API 7-2 |
Gewindeprofile mit rotierender Schulter |
|
Unterirdische Sicherheitsventile |
API 14A |
Sicherheitsausrüstung im Bohrloch |
|
Verschrauben |
API 20E |
Legierungsschrauben für Bohrlochausrüstung |
Chemische Zusammensetzung (ASTM A564 / A693, Gew.-%) – die Basislinie, die jeder MTR melden muss:
|
C |
Cr |
Ni |
Cu |
Nb+Ta |
Mn |
Si |
P |
S |
|
Kleiner oder gleich 0,07 |
15.0–17.5 |
3.0–5.0 |
3.0–5.0 |
0.15–0.45 |
Kleiner oder gleich 1,00 |
Kleiner oder gleich 1,00 |
Kleiner oder gleich 0,040 |
Kleiner oder gleich 0,030 |
Das Nichtverhandelbare: NACE MR0175 / ISO 15156 Sour-Service Rule
Dies ist die wichtigste Anwendungsregel für 17-4PH in der Öl- und Gasindustrie. In Umgebungen mit Schwefelwasserstoff (H₂S) ist dies der FallnichtWählen Sie die stärkste Bedingung. Eine höhere Härte korreliert direkt mit der Anfälligkeit für Sulfidspannungsrisse (SSC).
NACE MR0175 / ISO 15156-3 legt a festmaximale Härtegrenze - 33 HRC für 17-4PH- und schränkt ein, welche Bedingungen akzeptabel sind:
|
Zustand |
Altern |
Härte (nominal) |
Sauer-Service-Status gemäß NACE MR0175 |
|
H900 |
480 Grad / 1 Std |
40–47 HRC |
Nicht akzeptabel |
|
H1025 |
550 Grad / 4 Stunden |
34–42 HRC |
Nicht akzeptabel (nomineller Mindestwert über 33 HRC) |
|
H1075 |
580 Grad / 4 Std |
31–38 HRC |
Nicht akzeptabel |
|
H1150 |
620 Grad / 4 Std |
28–37 HRC |
Akzeptabel *von Fall zu Fall*, vorbehaltlich einer Härteprüfung. Weniger als oder gleich 33 HRC |
|
H1150D |
620 Grad / 4 Stunden × 2 (doppelt gealtert) |
Weniger als oder gleich 33 HRC |
Vorbehaltlos angenommen |
|
H1150M |
760 Grad + 620 Grad |
Weniger als oder gleich 33 HRC |
NACE-geprüft, maximale Duktilität |
Geben Sie H1150D für sauren Service an. Nicht H900. Nicht H1150 „sofern nicht überprüft.“Der Doppelalterungszyklus verfeinert die Mikrostruktur und hält die Härte über alle Produktformen und Abschnittsgrößen hinweg bei oder unter 33 HRC – was genau das ist, was ein Code-Gremium kampflos akzeptiert.
H1150D-Mindesteigenschaften (ASTM A564 / NACE-Basis)
|
Eigentum |
Minimum |
|
Zugfestigkeit (Rm) |
860 MPa (125 ksi) |
|
0,2 % Streckgrenze (Rp0,2) |
725 MPa (105 ksi) |
|
Verlängerung |
16% |
|
Härte |
Weniger als oder gleich 33 HRC |
|
Charpy-V-Kerbe bei −6 Grad |
Größer oder gleich 60 J |
|
Charpy-V-Kerbe bei −46 Grad |
Größer oder gleich 27 J |
Die Lektion zur Härteprüfung
In einem schweren Sauergasfeld (≈27 % H₂S, Chlorid bis zu 80.000 mg/L) fielen neun von 185 NACE-konformen Ventilschäften innerhalb von 15 Monaten aus. Die Stiele wurden mit H1150 spezifiziertPlusH1150D. Als das ausgefallene Material gemessen wurde, lag die Härte wieder beiC32–C33 - über C22–C30, wie in den Mühlenzertifikaten angegeben.
Das Material stimmte. Die Spezifikation stimmte. Die Verifizierungsdisziplin war es nicht. Deshalb verlangen die Betreiber jetzt100 % Härteprüfung gemäß ASTM E18und vollständige Mühlentestberichte zu jeder Sour-Service-Bestellung.
Der Offshore-Vorbehalt
17-4PH ist ein gängiges Ventilschaftmaterial fürLand-und Niedertemperaturventile mit Kohlenstoffstahlgehäuse. Es istnichtvorgeschlagen fürOffshore-Ventilschäfte: In einer Meeresatmosphäre ist äußere Chlorid-Spannungskorrosionsrissbildung eine echte Fehlerursache, die durch eine Beschichtung nicht gemildert wird. Für den Offshore-Einsatz ist die Antwort eine andere Legierungsfamilie - 2507 Duplex (UNS S32750), 6Mo (254SMO, UNS S31254) oder eine Nickellegierung – kein anderer Zustand von 17-4PH.
Es gibt kein „NACE-Zertifikat“
Im Gegensatz zur CE-Kennzeichnung oder einem API-Monogramm ist dies der Fallkein NACE-Zertifikat eines Drittanbietersfür eine Komponente. Die Konformität mit NACE MR0175 / ISO 15156 ist die Herstellererklärung, die durch Rückverfolgbarkeitsdokumente untermauert wird:
- MTRs(EN 10204 3.1 oder 3.2) mit Chemie, Wärmebehandlungsprotokoll und Härteergebnissen, rückverfolgbar auftatsächlichgelieferter Teil;
- WPQRsNachweis, dass alle Schweißnähte im Post-PWHT-Zustand die NACE-Härtegrenzen einhalten;
- Ein geschriebenKonformitätserklärungvom Hersteller.
17-4PH Anwendungskomponente Deep Dive
Ventilschäfte
Vorbauten tragen das Drehmoment des Vorbaus, die Motorhaubenlast und oft auch den Schub aus dem Druck . 17-4PH inH1025ist die übliche Standardeinstellung fürnicht sauerHochdruckschäfte (gutes Gleichgewicht zwischen Festigkeit und Zähigkeit). InsauerService, das ist esNur H1150D.
- Typische Stieldurchmesser: 20–100 mm (¾–4 Zoll), Längen 200–800 mm.
- API 6D / API 6A-Ventile; Schaftmaterial, das in der Ventilmaterialspezifikation angegeben ist.
- Ferromagnetisch – Magnetpulverprüfung (MPI) gemäß ASTM E709 funktioniert direkt. Ein 316er Vorbau kann nicht auf die gleiche Weise MPI-bearbeitet werden.
- Zu vermeidender kritischer Fehler: Angabe von „17-4PH stem“ ohne Bedingung, dann Empfang von H900 (40+ HRC) – was der Fall istnicht konformfür sauren Service und zu hart für viele Sitz-/Gewindedetails.
Pumpenwellen
Wellen benötigen nach Alterung Dauerfestigkeit und Formstabilität. Maschine reinZustand A(weich, ~30–33 HRC), dann Alter.
- Typische Durchmesser: 30–150 mm; Längen 1–6 m.
- H1025 ist die übliche betriebsangepasste Bedingung für Land- und nicht saure Pumpen; H1150D für saure Dienste (z. B. produziertes Wasser, saures Rohöl).
- Meerwassergeschmierte oder mit Meerwasser geschmierte Pumpen: 17-4PH istnichtDas richtige Schaftmaterial ist PREN ≈ 17, nahe 304. Verwenden Sie 2205 Duplex oder eine Nickellegierung. Die Grenze liegt im Chloridgehalt und in der Stagnation, nicht allein in der Pumpenleistung.
Bohrlochkopf- und Weihnachtsbaumkomponenten
Aufhänger, Dorne, Hauben, Naben und Adapter entsprechen den Druckstufen API 6A. Das sind fast immer der Fallgeschmiedet nach ASTM A705 / SA-705, dann doppelt gealtert auf H1150D für jegliche Säureexposition.
- Der Bereich des Schmiedematerials beträgt üblicherweise 100–600 mm Durchmesser; fertig bearbeitete Gewichte von ~20 kg bis zu mehreren hundert kg.
- Für den Offshore-Bereich ist häufig eine NORSOK M-650-Qualifikation erforderlichSchmiedestücke(Hinweis: Hierbei handelt es sich um Schmiedestücke, nicht um die oben genannte SCC-Beschränkung für Offshore-Stammchloride – andere Fehlerart).
- Über ~315 Grad oder in HPHT-Bohrlöchern steigen Ingenieure auf Inconel 718 um; Die 17-4PH-Festigkeit und die Korrosionsbeständigkeit nehmen jenseits dieser Obergrenze ab.
17-4PH Mechanische Eigenschaften für Öl- und Gasdienstleistungen
|
Zustand |
Zugfestigkeit (MPa) |
Ertrag (MPa) |
Elong. % |
Härte |
NACE sauer |
|
H900 |
Größer oder gleich 1.310 |
Größer oder gleich 1.170 |
Größer oder gleich 10 |
40–47 HRC |
NEIN |
|
H1025 |
Größer oder gleich 1.070 |
Größer oder gleich 1.000 |
Größer oder gleich 12 |
34–42 HRC |
NEIN |
|
H1150 |
Größer oder gleich 931 |
Größer oder gleich 724 |
Größer oder gleich 16 |
28–37 HRC |
Von Fall zu Fall |
|
H1150D |
Größer oder gleich 860 |
Größer oder gleich 725 |
Größer oder gleich 16 |
Weniger als oder gleich 33 HRC |
Ja (bedingungslos) |
Design-Anleitung:H1025 ist die ausgewogene Standardeinstellung für nicht saure Ventilgarnituren und Pumpenwellen. H1150D ist für Sauer obligatorisch. H900 gehört nur in trockene, nicht korrodierende, festigkeitskritische Teile (Betätigungsstifte, nicht benetzte Strukturteile) – niemals in benetzte oder saure Komponenten.
17 4Größen und Gewichte der PH-Rundstangen auf Lager
Rundstäbe sind das vorherrschende Ausgangsmaterial für Stiele und Schäfte. In der Tabelle unten finden Sie tatsächliche Gewichtsdaten des H1150D-Lagerbestands (kg pro laufendem Meter). Verwenden Sie diese, um den Rohbestand zu dimensionieren und die Materialkosten vor der Bearbeitung abzuschätzen.
|
Durchmesser (mm) |
kg/m |
Durchmesser (mm) |
kg/m |
|
25.4 |
4.2 |
101.6 |
64.7 |
|
31.75 |
6.2 |
114.3 |
80.3 |
|
38.1 |
9.2 |
127 |
100 |
|
44.45 |
12.1 |
152 |
147 |
|
50.8 |
16.2 |
203.4 |
261 |
|
57 |
19.9 |
254 |
402 |
|
63.5 |
25.0 |
305 |
580 |
|
76.2 |
36.8 |
355.6 |
797 |
|
91 |
52.2 |
- |
- |
Stangenmaterial ist üblicherweise bei erhältlichØ 6 mm bis 800 mm(ASTM A564); Schmieden von Barren/Stufen bis 600 mm Durchmesser und mehr. Längen typischerweise 3–6 m, Zuschnitt auf Anfrage.
17-4PH-Preismodul – Nach Größe und Gewicht (2026)
Alle unten aufgeführten Zahlen sindRichtwerte für den Haushaltsplan 2026, EXW/FOB, Einzelstück bis Kleinserie, überprüft anhand mehrerer Lieferanten- und Marktdatensätze. Ihr tatsächliches Angebot hängt von der Zertifizierungsstufe, der Menge, der Region und dem Nickel-/Kupferzuschlag ab.Geben Sie vor dem Preisvergleich immer den Zustand und das Zertifikat an.
In den Tabellen verwendete grundlegende Materialannahmen:
- Kommerzieller, NACE H1150D-zertifizierter Balken (EN 10204 3.1):5,00–7,00 $/kg
- Luft- und Raumfahrt-AMS 5643-Stange (vollständige Rückverfolgbarkeit, UT, Makroätzung):15,00–22,00 $/kg
- Schmiedeteile (A705, vorbearbeitet):10,00–22,00 $/kgje nach Zertifikat
Rundstab – Preis pro Meter (kommerziell zertifiziert H1150D vs. AMS)
|
Durchmesser (mm) |
kg/m |
Kommerziell $/m |
AMS $/m |
|
44.45 |
12.1 |
$61–85 |
$182–266 |
|
50.8 |
16.2 |
$81–113 |
$243–356 |
|
76.2 |
36.8 |
$184–258 |
$552–810 |
|
101.6 |
64.7 |
$324–453 |
$971–1,423 |
|
127 |
100 |
$500–700 |
$1,500–2,200 |
|
203.4 |
261 |
$1,305–1,827 |
$3,915–5,742 |
Fertige Komponente – geschätzte Kosten (Einzelstück, kommerzielles H1150D-zertifiziert)
|
Komponente |
Rohgröße |
Rohgewicht |
Material $ |
Geschätzte fertige $* |
|
Ventilschaft |
Ø44,45 × 450 mm |
5.5 kg |
$27–38 |
$120–180 |
|
Ventilschaft (groß) |
Ø57 × 600 mm |
11.9 kg |
$60–83 |
$180–260 |
|
Pumpenwelle |
Ø76,2 × 2.000 mm |
73.6 kg |
$368–515 |
$900–1,300 |
|
Pumpenwelle (schwer) |
Ø101,6 × 3.000 mm |
194 kg |
$970–1,360 |
$1,800–2,600 |
|
Schmieden von Bohrlochkopfaufhängern |
Ø250 mm, ~120 kg Ausführung |
~160 kg Vorrat |
$1,600–3,520 |
$3,500–5,500 |
|
Dorn-/Motorhaubenschmieden |
Ø350 mm, ~300 kg Ausführung |
~380 kg Vorrat |
$3,800–8,360 |
$8,000–13,000 |
Fertige Schätzung=Material + Roh-/Fertigbearbeitung + H1150D-Wärmebehandlung + UT (ASTM A388) + 100 % Härteüberprüfung (ASTM E18) + EN 10204 3.2 MTR + Gewindeschneiden (API 7-2, sofern zutreffend). Durch die Bearbeitung/Qualitätssicherung fallen etwa 80–180 US-Dollar pro fertigem kg an* je nach Komplexität.
Was bewegt den 17-4PH-Preis?
- Zustand:Zustand A ist am günstigsten (keine Alterung). H1150D fügt einen zweiten Alterungszyklus + Überprüfung hinzu. H900 bietet die meiste Wärmeverarbeitung.
- Zertifizierung:3.1 → 3.2 fügt ~8–15 % hinzu; NACE-Verifizierung fügt Tests hinzu; AMS 5643 erhöht den kommerziellen Wert um 40–100 %.
- Bilden:Bar ist der niedrigste $/kg; Schmiedestücke tragen Schmiede- und Ertragsprämie; Der präzisionsgeschliffene Schaft sorgt für zusätzlichen Mehrwert.
- Menge:Eine 5-Tonnen-Mühlenhitze übertrifft einen 50-kg-Probeauftrag um 20–40 % pro kg.
- Region:Kommerzielle Riegel mit Ursprung in China liegen etwa 20–40 % unter dem europäischen/nordamerikanischen Durchschnitt bei gleichwertiger Qualität.
Entscheidungscheckliste – Angabe von 17-4PH für O&G
1. Gibt es H₂S (Sauerdienst)?Ja → angebenH1150D, kleiner oder gleich 33 HRC, NACE MR0175 / ISO 15156-3. Stoppen. Nein → weiter mit 2.
2. Ist es der Offshore-/Meeresatmosphäre ausgesetzt?Ja →Verwenden Sie kein 17-4PHfür Außenstiele; Wählen Sie 25-7 Duplex, 6Mo oder eine Nickellegierung. Nein → weiter mit 3.
3. Maximale Festigkeit des Fahrers, nicht/leicht korrosiv?Ja → H900 nur für trockene strukturelle (nicht benetzte) Hardware. Ansonsten → 4.
4. Gleichgewicht zwischen Festigkeit und Zähigkeit (Ventilgarnitur, Pumpenwelle, Landeinsatz)? → H1025.
5. Sauer oder maximale SCC-Beständigkeit/Tieftemperaturzähigkeit? → H1150D.
6. Betriebstemperatur über ~315 Grad oder HPHT?→ aufsteigenInconel 718; 17-4PH ist raus.
7. Geben Sie den Standard und die Revision an:ASTM A564 / A705 (oder ASME SA-…); AMS 5643 nur, wenn Rückverfolgbarkeit in Luft- und Raumfahrtqualität erforderlich ist.
8. Fordern Sie den Zustand in der Bestellung an- „17-4PH“ allein ist unvollständig. Geben Sie H900/H1025/H1150D explizit an.
9. Erfordert EN 10204 3.2 MTR + 100 % Härteüberprüfung (ASTM E18)auf jeder Sour-Service-Bestellung.
10. Erfordern UT (ASTM A388) und MPI (ASTM E709)für geschmiedete / kritisch benetzte Teile.
11. Schweißverfahren bestätigen (falls geschweißt):Durch die Alterung nach dem Schweißen wird die HAZ-Stärke wiederhergestellt. Überprüfen Sie die NACE-Härte im Post-PWHT-Zustand.
12. Dimensionskontraktion bestätigen:Alterung schrumpft um ca. 0,04–0,06 % (H900) auf ca. 0,09–0,12 % (H1150). Im Zustand A vorbearbeiten, aushärten und anschließend fertigbearbeiten – oder den Versatz anwenden.
FAQ:
Ist 17-4PH gemäß NACE MR0175 für den sauren Einsatz zugelassen?
Ja, aber nur im H1150D-Zustand (doppelt gealtert) bei weniger als oder gleich 33 HRC gemäß NACE MR0175 / ISO 15156-3. H900, H1025 und H1075 sind nicht akzeptabel.
Welcher Zustand von 17-4PH ist NACE-konform?
H1150D wird vorbehaltlos akzeptiert. H1150 wird im Einzelfall nur dann akzeptiert, wenn die Härte nachweislich kleiner oder gleich 33 HRC ist. Alles Stärkere (H900/H1025/H1075) wird disqualifiziert.
Kann 17-4PH für Offshore-Ventilschäfte verwendet werden?
Nicht empfohlen. In einer Meeresatmosphäre ist die äußere Spannungsrisskorrosion durch Chlorid eine echte Fehlerursache, die die Beschichtung nicht stoppt. Verwenden Sie für Offshore-Vorbauten 25-7 Duplex, 6Mo oder eine Nickellegierung.
Was ist die maximale Härte für 17-4PH im H₂S-Betrieb?
33 HRC, gemäß NACE MR0175 / ISO 15156-3. Eine 100-prozentige Überprüfung aller säurebeständigen Teile mit ASTM E18 --Zertifikaten allein reicht nicht aus.
Ist H1150 dasselbe wie H1150D?
Nr. H1150 ist ein einzelner 4-stündiger Alterungszyklus bei 621 Grad (Härte 28–37 HRC, teilweise über dem NACE-Grenzwert). H1150D ist doppelt gealtert (zwei aufeinanderfolgende Zyklen) und hält durchgängig einen Wert von weniger als oder gleich 33 HRC – dem für sauren Gebrauch spezifizierten Zustand.
Welche ASTM-Spezifikation deckt 17-4PH bar für Öl und Gas ab?
ASTM A564 / A564M (Typ 630) für Stangen, Drähte und Formen; ASTM A705 für Schmiedeteile; ASTM A693 für Platten/Bleche. ASME-Entsprechungen sind SA-564, SA-705, SA-693.
Welcher API-Standard deckt Bohrlochkopf-17-4PH-Komponenten ab?
API 6A regelt Bohrlochkopf- und Weihnachtsbaumausrüstung. API 6D umfasst Rohrleitungsventile; API 7-2 deckt Gewindeverbindungen ab; API 14A deckt unterirdische Sicherheitsventile ab.
Können 17-4PH-Ventilschäfte geschweißt werden?
Ja – im Gegensatz zu martensitischem Edelstahl 410 ist 17-4PH einigermaßen schweißbar. Durch die Alterung nach dem Schweißen wird die Festigkeit der WEZ wiederhergestellt. Überprüfen Sie bei saurem Betrieb die NACE-Härtegrenzen im Post-PWHT-Zustand.
Welche Temperaturgrenze gilt für 17-4PH in Öl und Gas?
Ungefähr −40 Grad bis +315 Grad kontinuierlich. Darüber hinaus sinken Festigkeit und Korrosionsbeständigkeit; Ingenieure wechseln bei HPHT-Bohrlöchern zu Inconel 718.
Warum H1150D anstelle von H1150 für den sauren Service angeben?
Denn die Nennhärte von H1150 (28–37 HRC) liegt teilweise über der NACE-Grenze von 33 HRC. Die doppelte Alterung des H1150D hält in allen Abschnitten zuverlässig weniger als oder gleich 33 HRC – kein Hitze-für-Wärme-Wettbewerb.
Wie viel kostet 17-4PH pro kg im Jahr 2026?
Kommerzielle H1150D-Riegel kosten etwa 5–7 $/kg; AMS 5643 Luft- und Raumfahrtriegel 15–22 $/kg; Schmiedestücke 10–22 $/kg. Bedingung A ist am günstigsten; Alterung und Zertifizierung verursachen zusätzliche Kosten.
Was ist der Unterschied zwischen 17-4PH und 13Cr (410) für Ventilschäfte?
Beide sind martensitisch, aber 17-4PH ist ausscheidungsgehärtet (Ausbeute ~725–1.170 MPa gegenüber ~550 MPa bei 410) und weitaus besser schweißbar.. 410 Besatzteile für sauren Einsatz müssen weichgeglüht werden auf weniger als oder gleich 22 HRC; 17-4PH H1150D erreicht weniger als oder gleich 33 HRC bei viel höherer Festigkeit.
Benötigt 17-4PH ein NACE-Zertifikat?
Es existiert kein NACE-Zertifikat eines Drittanbieters. Konformität ist die Herstellererklärung, die durch EN 10204 MTRs, WPQRs und eine Konformitätserklärung gestützt wird – alles rückverfolgbar auf das gelieferte Teil.
Kann 17-4PH Inconel 718 im Bohrlochbetrieb ersetzen?
Nur unter ~315 Grad und im mäßig korrosiven, nicht HPHT-Betrieb. Darüber hinaus oder in aggressiven sauren/HPHT-Bohrlöchern ist Inconel 718 die richtige Verstärkung.
In welchem Größenbereich sind 17-4PH-Rundstäbe erhältlich?
Lagerbestand von ca. Ø 6 mm bis 800 mm (ASTM A564), Längen 3–6 m, auf Länge geschnitten. Schmiedeteile mit einem Durchmesser von über 600 mm. Gewichtsangaben pro Meter finden Sie in Abschnitt 6.
ReferenzenStandards (maßgeblich):
ASTM A564 / A564M – Ausscheidungshärtende Edelstahlstangen, Drähte und Formen (Typ 630)
ASTM A693 - Ausscheidungshärtende Edelstahlplatten, -bleche und -bänder
ASTM A705 / A705M – Ausscheidungshärtende Edelstahlschmiedeteile
ASME SA-564 / SA-693 / SA-705 – Code-äquivalente Spezifikationen
AMS 5643 / AMS 5622 - Stangen und Schmiedeteile für die Luft- und Raumfahrt
NACE MR0175 / ISO 15156-3 - Härtegrenzen für den sauren Gebrauch
NACE MR0103 / ISO 17945 - Vorgelagerte Ausrüstung
API 6A, API 6D, API 7-2, API 14A, API 20E
ASTM A388 (UT), ASTM E18 (Härte), ASTM E8/E23 (mechanisch), ASTM E709 (MPI)
DE 10204 - Arten von Materialtestberichten (3.1 / 3.2)
Erfahren Sie mehr:
Edelstahl 17-4PH: Der komplette technische Leitfaden
H900 vs. H1025 vs. H1150: Welche Bedingung sollten Sie angeben?
17-4PH Preis 2026: USD/kg nach Form, Zustand und Zertifizierung
17-4PH vs. 316L: Festigkeit, Korrosion und Kosten
17-4PH vs. 15-5PH: Welchen PH-Edelstahl sollten Sie angeben?
Bearbeitung 17-4PH: Bessere Kaltverfestigung (Werkzeuge und Vorschübe)